fr
 English
 中文简体
 Français
 Español
 Latine
 عربى
Actualités de l'industrie
Mousse compressée expliquée : densité, récupération, qualités et utilisations réelles
Content
- 1 La mousse compressée signifie deux choses très différentes
- 2 Du bloc complet au paquet plat : le parcours de la compression sous vide
- 3 Les spécifications qui déterminent si la mousse compressée est performante
- 4 Ensemble de compression : le chiffre unique qui prédit le regret
- 5 Aperçu des qualités courantes de mousse comprimée
- 6 Adaptation de la mousse compressée au travail
- 7 Découpe, expansion et stockage de la mousse compressée
- 8 Ce que les acheteurs demandent et ce que montre réellement la ligne
- 9 Foire aux questions sur la mousse compressée
- 9.1 La mousse compressée reste-t-elle comprimée pour toujours ?
- 9.2 Combien de temps faut-il à la mousse compressée pour se dilater complètement ?
- 9.3 La mousse compressée est-elle de moins bonne qualité ?
- 9.4 La mousse à mémoire de forme peut-elle être compressée sous vide ?
- 9.5 Qu'est-ce qu'une bonne valeur de compression rémanente ?
- 9.6 La compression modifie-t-elle la densité de la mousse ?
La mousse compressée fait partie de ces termes qui signifient quelque chose de légèrement différent selon la personne qui le demande. Un importateur désigne un canapé qui arrive dans une boîte de la taille d’une armoire. Un ingénieur en matériaux désigne l'épaisseur qu'un échantillon perd après vingt-deux heures serrées à 70 degrés Celsius. Un acheteur d’emballage désigne une feuille à cellules fermées qui a été densifiée pour s’adapter à un carton plus fin. Les trois descriptions sont exactes et les mélanger coûte cher.
Nous moussons du polyuréthane depuis 1996, d'abord à la main et maintenant sur des lignes automatisées dans le Zhejiang et le Jiangxi, nous finissons donc par résoudre cette question la plupart des semaines. La distinction est importante car elle détermine les coûts de transport, les taux de retour et si deux fournisseurs comparent même le même nombre sur une fiche technique.
Ce guide couvre les deux significations de la mousse compressée, les spécifications qui prédisent le comportement d'un bloc compressé une fois déballé et les choix pratiques en matière de sièges, de literie, de produits pour animaux de compagnie, de chaussures et de pièces industrielles.
La mousse compressée signifie deux choses très différentes
Le moyen le plus rapide d’éviter un malentendu coûteux est de séparer la méthode d’emballage des propriétés matérielles. Presque tous les arguments concernant la mousse compressée proviennent du mélange de ces deux idées.
Mousse compressée sous vide : une méthode de conditionnement
Rien dans la chimie ne change ici. L'air est aspiré des cellules ouvertes, le bloc s'aplatit sous la pression atmosphérique et le résultat est scellé dans un film. Un canapé modulaire qui occupe un peu plus d'un mètre cube une fois déployé peut en contenir environ un tiers, en fonction de la qualité, de la structure cellulaire et de la durée pendant laquelle il reste sous vide. Lorsque le film est ouvert, la mousse aspire l'air et revient très près de son épaisseur d'origine.
Le compromis est le temps et la manipulation. Vous gagnez un cube, vous perdez la possibilité d'inspecter la pièce avant son expédition et vous acceptez une fenêtre d'extension d'un jour ou plus du côté de la réception. Nous avons effectué des calculs arithmétiques pour décomposer comment le volume d'expédition diminue lorsqu'un canapé-lit compressé sous vide est emballé , qui mérite d'être lu si le fret est votre principale préoccupation.
Mousse durcie par compression : une propriété mesurée
Ici, la mousse est délibérément maintenue comprimée, généralement à 50 % ou 90 % de son épaisseur d'origine, à température élevée pendant une période déterminée, puis relâchée. L'épaisseur qui ne revient jamais est exprimée en pourcentage, et ce chiffre est la déformation rémanente à la compression. Un résultat de 4% est excellent. Un résultat de 15 % signifie un coussin d'assise qui s'amincit visiblement en une saison.
La même idée apparaît du côté de la production sous forme de moulage par compression, où la mousse est façonnée et densifiée à l'intérieur d'un outil fermé pour créer des contours, des profils de bord ou des zones de support plus fermes. Si un fournisseur vous propose une « densité de mousse compressée » sans préciser de quel processus il s'agit, demandez-lui d'être précis avant de comparer les prix.
Du bloc complet au paquet plat : le parcours de la compression sous vide
La plupart des compressions sous vide se déroulent en six étapes. Sauter l’un d’entre eux se traduit plus tard par un canapé qui reste froissé ou par un matelas qui n’atteint jamais tout à fait l’épaisseur indiquée.
- Moussage et durcissement. Le polyuréthane est dosé, mélangé et versé pour former un bloc. Nos lignes utilisent des pompes moussantes allemandes KRACHT avec contrôle PLC Siemens, qui maintiennent la température et le débit des matières premières dans une fenêtre étroite afin que la structure cellulaire reste cohérente d'un bloc à l'autre. Les blocs frais guérissent avant que quoi que ce soit d’autre ne leur arrive.
- Découpe et profilage. Le bloc durci est découpé aux dimensions finies de la pièce : âmes d'assise, dossiers, couches de matelas, traversins. La densité et la dureté d'indentation sont vérifiées ici, pas à la fin de la ligne.
- Conditionnement. Coupez les restes de mousse pour qu'ils finissent de se déposer. La mousse qui entre dans un sac trop tôt combat le vide et récupère de manière inégale à la fin du voyage.
- Compression. La pièce est roulée ou pliée et l'air est aspiré. Le volume tombe généralement entre un quart et les deux cinquièmes de la taille expansée, et la mousse devient suffisamment rigide pour se protéger pendant le transport.
- Scellage. Le film est scellé autour du paquet compressé. Un trou d'épingle signifie que la mousse se dilate lentement à nouveau à l'intérieur du conteneur, d'où provient en réalité une grande partie des réclamations pour « endommagé pendant le transport ».
- Récupération. Après le déballage, la mousse aspire l'air à travers ses parois cellulaires. Des feuilles fines s'ouvrent en quelques minutes ; un noyau de matelas haute densité peut prendre deux à trois jours, et plus par temps froid.
Les températures plus basses ralentissent sensiblement la récupération. Un canapé compressé livré en janvier dans un entrepôt non chauffé peut paraître sous épaisseur pendant deux ou trois jours puis finir normalement. Ce n’est pas un défaut, c’est de la physique, et cela vaut la peine de l’expliquer à vos clients avant qu’ils n’ouvrent la boîte.
Si vous préférez voir le résultat final de ce processus plutôt que d'en lire davantage, la gamme de canapés en éponge compressée sous vide est celle où nous l'appliquons le plus souvent : des pièces modulaires, en forme de L et de U qui sont expédiées à plat et se reconstruisent sur le sol du client.
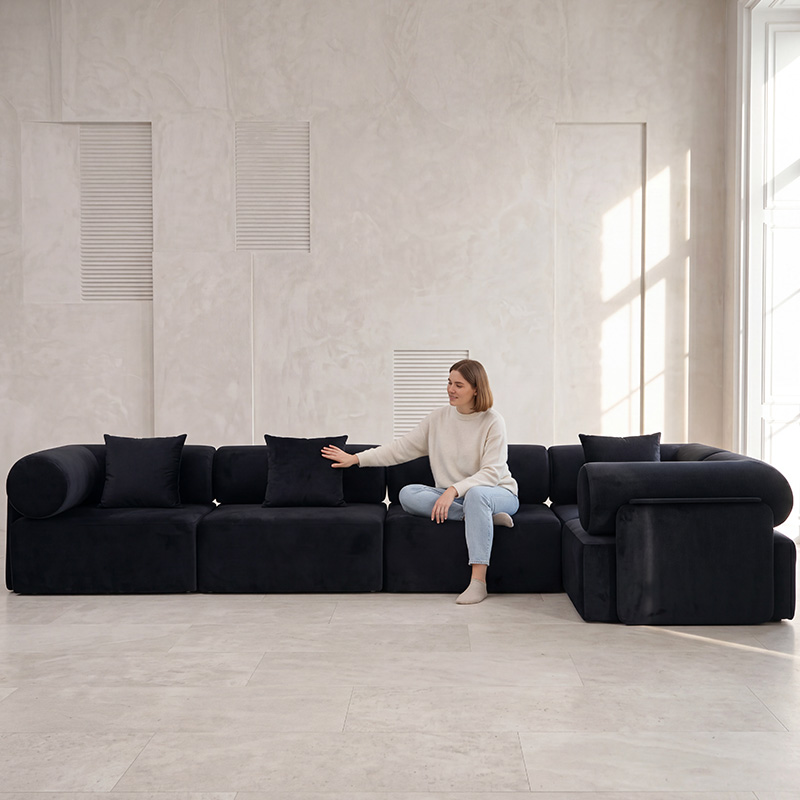 Fabricants de canapés compressés en éponge sous vide Notre société est constituée de fabricants chinois de canapés compressés en éponge sous vide et de fournisseurs d'ensembles de canapés compressés sous vide. Depuis trois décennies, notre expertise et notre dévouement ont été... Voir le produit →
Les spécifications qui déterminent si la mousse compressée est performante
Une fiche technique peut sembler impressionnante et ne vous dire presque rien sur le comportement d’un coussin au cours de la troisième année. Ce sont les chiffres qui prédisent véritablement les performances, ainsi que les fourchettes que nous observons le plus souvent dans le domaine des sièges et de la literie.
| Spécification | Ce qu'il mesure | Gamme typique | Pourquoi c'est important |
|---|---|---|---|
| Densité | Masse de mousse par mètre cube | 18 à 45 kg/m3 pour les sièges, 40 à 80 kg/m3 pour les matelas | Une mousse plus lourde dure généralement plus longtemps, mais la densité à elle seule ne vous indique pas à quel point elle est ferme. |
| IFD/ILD à 25% | Force nécessaire pour comprimer un échantillon standard d'un quart de son épaisseur | 90 à 400N | C'est ce que les gens veulent vraiment dire lorsqu'ils disent doux ou ferme |
| Facteur de soutien | Rapport de 65 % de force d'indentation à 25 % de force d'indentation | 1,8 à 2,6 | Au-dessus de 2,0, la mousse se raidit à mesure qu'elle se comprime, ce qui donne au siège sa sensation de soutien |
| Rebondirir de balle | Hauteur à laquelle une bille d'acier revient après avoir été lâchée sur la surface | 35 à 60 % conventionnel, 55 à 70 % haute résilience | Mesure le rebond plutôt que la fermeté et sépare les notes RH des notes ordinaires |
| Ensemble de compression | Épaisseur perdue après avoir été maintenue comprimée à température élevée | 2 à 10% | Le meilleur prédicteur d’un affaissement à long terme |
| Résistance à la traction | Force requise pour séparer un échantillon | 80 à 200 kPa | Questions liées à la manipulation, au roulage et à la survie à la compression sous vide sans déchirure |
| Flux d'air | Vitesse à laquelle l'air traverse la structure cellulaire | En fonction du niveau scolaire | Affecte la respirabilité et la rapidité avec laquelle un bloc compressé se dilate |
La densité est le chiffre le plus cité et le moins utile en soi. Une mousse haute résilience de 30 kg/m3 peut surpasser une mousse conventionnelle de 35 kg/m3 en termes de confort et de durabilité, car ce qui compte, c'est la façon dont le réseau de polymères est construit, et pas simplement la quantité de matériau contenu dans un mètre cube. Lisez la densité ainsi que le facteur de support et le jeu de compression, et vous éviterez la plupart des erreurs de spécifications.
Ensemble de compression : le chiffre unique qui prédit le regret
Les tests de déformation rémanente maintiennent un échantillon comprimé à température élevée pendant une période définie, le libèrent et mesurent l'épaisseur qui ne revient jamais. Un cycle de vingt-deux heures à 70 degrés Celsius est la référence habituelle. Un niveau inférieur est toujours mieux, et les différences entre les notes sont suffisamment importantes pour changer l'expérience de votre client deux ans plus tard.
Pourquoi est-ce important pour la mousse compressée en particulier : tout produit qui voyage sous vide a déjà passé des jours ou des semaines dans un état pressé. Si sa compression rémanente est mauvaise, ces semaines passées dans le conteneur commencent à nuire à la récupération sur laquelle vous comptiez. C'est pourquoi nous vérifions le rebond, la dureté à l'indentation et la résistance à la traction sur la production entrante plutôt que de nous fier à un certificat délivré il y a un an. C'est précisément pour cette raison qu'un testeur de rebond à bille, un testeur de dureté par indentation et un testeur de traction se trouvent dans notre centre de test interne, et chaque lot est vérifié par rapport à la norme d'exportation avant d'être emballé.
Aperçu des qualités courantes de mousse comprimée
La plupart des produits compressés sont fabriqués à partir de l'une des six familles suivantes. Chacun se comporte différemment sous vide et chacun a un travail qu’il fait mieux que les autres.
Polyuréthane conventionnel
Le cheval de bataille de l’industrie. Cellules ouvertes, faciles à couper, abordables en termes de prix, disponibles du très doux au ferme. Excellent pour les sièges généraux et les inserts d'emballage, mais surveillez la compression lorsque la densité descend en dessous d'environ 20 kg/m3.
Haute résilience (RH)
Rebond de balle plus élevé, meilleur facteur de support, durée de vie plus longue. Le choix par défaut pour les canapés et les matelas qui seront compressés, expédiés, puis censés avoir l'air neufs après le déballage.
Mousse à mémoire de forme (viscoelastic)
Récupération lente, soulagement de la pression et sensibilité notable à la température. Il se compresse très bien, mais il se dilate lentement, il nécessite donc une fenêtre de récupération plus longue qu'un grade HR sur le même itinéraire.
Rebond
Mousse déchiquetée collée en blocs. Ferme et dense, économique en grands volumes et largement utilisé pour les sous-tapis et les matelas économiques. C'est lourd, donc une partie des économies de transport disparaît.
Polyéthylène (cellules fermées)
N'absorbe pas l'eau et conserve sa forme presque indéfiniment. Une fois densifié, il le reste, ce qui le rend utile pour l'emballage de protection et les couches structurelles plutôt que pour le confort.
EVA
Similaire au caoutchouc et très résistant, utilisé dans les chaussures, les tapis et les étuis de protection. Il se comprime proprement et rebondit rapidement, ce qui convient aux produits où la vitesse de récupération compte plus que la douceur.
Adaptation de la mousse compressée au travail
L’application décide du grade, de la densité et, surtout, du degré de compression que la mousse peut supporter sans perte permanente. Voici comment cela se déroule dans les catégories que nous construisons le plus souvent.
Canapés et sièges modulables
Mousse HR at 25 to 35 kg/m3 with an IFD between 130 and 200 N and a support factor above 2.0. Modular pieces compress most easily because seat cores and backs can be bagged separately.
Matelas
Couches de confort en mousse à mémoire de forme de 40 à 80 kg/m3, sur couches de base HR autour de 30 à 45 kg/m3. Les fenêtres de récupération sont longues, alors planifiez le dernier kilomètre de livraison autour de celles-ci.
Oreillers
Mousse à mémoire de forme pillows compress beautifully and are a common air-freight product for that reason. Contour moulded shapes and shredded fills behave quite differently under vacuum.
Lits pour animaux de compagnie
Traversins et bases, souvent en mousse à mémoire de forme pour les produits d'hiver et HR pour ceux toutes saisons. La compression aide énormément ici, car les lits pour animaux de compagnie sont encombrants et leur valeur par mètre cube est relativement faible.
Produits pour bébé
La mousse du landau et du lit de bébé doit être douce, sûre et faible en émissions. La compression maintient les volumes d'importation à un niveau raisonnable sans modifier la sensation du produit fini.
Chaussures
Des qualités plus dures et résistantes à la fatigue qui résistent à des charges répétées. Comprimé pour l'expédition, puis étendu à l'intérieur de la chaussure où l'ajustement est jugé.
Industriel et emballage
Couches de protection, joints et pièces de filtration. Les qualités à cellules fermées sont préférées partout où la résistance à l'eau et la compression répétée font partie des exigences.
C’est au cœur des matelas que les décisions de compression entraînent le coût d’erreur le plus élevé. Un noyau qui s'étend jusqu'à 96 % de son épaisseur prévue est une réclamation au titre de la garantie, et non une erreur d'arrondi, c'est pourquoi la marge de récupération doit être spécifiée dans la nuance dès le départ. Notre gamme de matelas en éponge est conçue en tenant compte de cette marge.
 Gamme de matelas en mousse à mémoire de forme solide sur mesure Matelas superposé sans ressorts avec mousse de soutien 45D et mousse à mémoire de forme à rebond lent, compressé sous vide pour l'expédition et personnalisable pour les commandes OEM/ODM. Voir le produit →
Découpe, expansion et stockage de la mousse compressée
Ce sont les points pratiques qui reviennent dans presque toutes les conversations de commande, et les résoudre correctement fait généralement la différence entre un lancement en douceur et un lot de plaintes de clients.
Avant de couper
Laissez d'abord la mousse se dilater. Couper un bloc encore compressé vous donne une partie qui grandit après le départ du couteau et les dimensions vont dériver. Si vous devez couper en étant compressé, prévoyez un surdimensionnement de 5 à 10 % et acceptez des bords légèrement moins nets. Utilisez une lame dentelée ou un fil chaud pour la mousse à mémoire de forme et un couteau à ruban pour les blocs HR plus denses.
Pendant qu'il s'étend
Donnez-lui du temps, de la chaleur et de l'air. Une température d’environ 20 à 24 degrés Celsius avec un flux d’air raisonnable est idéale, et n’empilez jamais d’objets lourds sur un noyau de matelas en récupération. La majeure partie de l'épaisseur revient dans les douze premières heures, tandis que les derniers pour cent peuvent prendre encore un jour ou deux.
Conserver les restes
Conservez le papier compressé dans son film d'origine, à l'abri de la lumière directe du soleil et à plat plutôt que plié. La mousse maintenue comprimée pendant des mois prend beaucoup plus de temps à récupérer, alors faites d'abord tourner le stock le plus ancien. La chaleur et la lumière ultraviolette causent bien plus de dégâts que la compression elle-même.
Ce que les acheteurs demandent et ce que montre réellement la ligne
Les questions que nous entendons
- La compression sous vide endommage-t-elle la mousse ?
- Combien de temps avant que le client puisse réellement s’asseoir dessus ?
- La mousse à mémoire de forme peut-elle être compressée de la même manière que la mousse HR ?
- Quel taux de compression doit-on préciser pour un noyau de matelas ?
- Le produit conservera-t-il sa garantie après des semaines dans un conteneur ?
Ce que montrent les données
La compression elle-même est douce lorsqu'elle est courte et que la note est correcte. Les dommages proviennent du temps, de la température, d’un film faible et d’une mousse avec une mauvaise compression au départ.
- Un canapé atteint généralement une fermeté utilisable en quelques heures et finit de récupérer en un à deux jours.
- Mousse à mémoire de forme needs a longer window than HR foam, and the same long container journey affects it more.
- Les ratios supérieurs à environ 4:1 augmentent le risque de froissement sur les blocs haute densité, c'est pourquoi nous concevons la pièce autour du pack plutôt que de forcer le pack sur la pièce.
- Chacune de ces réponses est vérifiée en interne avant expédition. Notre usine exploite deux sites de production avec un centre de test interne, de sorte que le comportement de récupération est mesuré plutôt que supposé.
Foire aux questions sur la mousse compressée
La mousse compressée reste-t-elle comprimée pour toujours ?
Non, à condition que le film reste intact. Une fois le sceau ouvert, l’air retourne dans les cellules ouvertes et la majeure partie de l’épaisseur revient en un à trois jours. Le polyéthylène à cellules fermées fait exception : l’air ne peut pas rentrer, il reste donc densifié de manière plus ou moins permanente.
Combien de temps faut-il à la mousse compressée pour se dilater complètement ?
Les feuilles minces s'ouvrent en quelques minutes à quelques heures. Les âmes de rembourrage prennent généralement 24 à 48 heures. Les âmes de matelas en mousse à mémoire de forme haute densité peuvent prendre jusqu'à une semaine, voire plus dans une chambre froide, alors intégrez cela à votre calendrier de livraison.
La mousse compressée est-elle de moins bonne qualité ?
Non. La compression est une méthode d’expédition et non une qualité. La qualité est définie par la mousse elle-même : densité, dureté d’indentation, facteur de support et déformation rémanente à la compression. Un noyau RH premium livré sous forme compressée reste un noyau RH premium à son arrivée.
La mousse à mémoire de forme peut-elle être compressée sous vide ?
Oui, et cela se fait constamment. La mousse à mémoire de forme récupère plus lentement et réagit davantage à la température que la mousse conventionnelle. Précisez donc une fenêtre de récupération plus longue et évitez de la maintenir comprimée pendant de longues périodes avant l'expédition.
Qu'est-ce qu'une bonne valeur de compression rémanente ?
Moins de 5 % est excellent pour la mousse de confort. Entre 5 % et 10 % est normal pour les sièges généraux. Au-dessus de 10 %, attendez-vous à un amincissement visible tout au long de la durée de vie du produit, en particulier là où la mousse supporte chaque jour un poids corporel concentré.
La compression modifie-t-elle la densité de la mousse ?
La densité est la masse de polymère par unité de volume de matériau. La compression modifie temporairement le volume, pas la teneur en polymère, de sorte qu'un bloc qui reprend sa taille d'origine a exactement la même densité qu'avant son emballage.
Si vous achetez de la mousse à mémoire de forme pour des produits de sommeil, des oreillers en particulier, l'emballage compressé est souvent ce qui rend le fret aérien viable en premier lieu. Notre gamme d'oreillers en mousse à mémoire de forme est construite exactement autour de cette voie, avec un comportement de récupération testé avant que le carton ne soit scellé.
Gamme d'oreillers personnalisés en mousse à mémoire de forme à rebond lent Oreillers haute densité à rebond lent avec compression sous vide pour le fret aérien, ainsi que des formes personnalisées, des housses et un approvisionnement OEM/ODM pour les marques de literie. Voir le produit → Votre adresse email ne sera pas publiée. Les champs obligatoires sont marqués *
-
Canapé en mousse compressé sous vide Canapé-lit de compression sans cadre de luxe, léger et multifonctionnel en forme de U, semblable à un nuage Voir Plus
-
-
Canapé en mousse compressé sous vide Canapé trois places à montage rapide et peu encombrant Voir Plus
-
-
Lit en mousse pour animaux de compagnie Lit carré en mousse à mémoire de forme souple et moelleux pour animaux de compagnie pour l'hiver Voir Plus
-
Lit en mousse pour animaux de compagnie Maisonnette pour animaux de compagnie en mousse moderne pliable d’intérieur Voir Plus
Coordonnées
-
 Site de Zhejiang : No. 791 Route Nord Zhangxin, Parc industriel de Xiaolin, Cixi, Ningbo, Province du Zhejiang, Chine
-
Site de Jiangxi : Parc industriel de Chihu, Comté de Jiujiang, Ville de Jiujiang, Province du Jiangxi, Chine
-
 +86-137-3611-4073
-
 1520942191@qq.com
Lien rapide
Produits
Droits d'auteur © Cixi Tiansheng Sponge Products Co., Ltd. Tous droits Réservé
Fabricants de canapés en mousse polyuréthane (OEM/ODM)