fr
 English
 中文简体
 Français
 Español
 Latine
 عربى
Actualités de l'industrie
Normes d'essai de compression de mousse de coussin de canapé : ASTM D3574, ISO 3386 et plus
Content
- 1 Ce que mesure réellement le test de compression de la mousse des coussins de canapé
- 2 La famille de normes derrière une spécification de coussin
- 3 Comment un test de compression est réellement exécuté
- 4 Lire les chiffres : gammes typiques de mousse pour coussins de canapé
- 5 Les cinq chiffres qui se trouvent à côté de la dureté sur une fiche technique
- 6 Là où les normes divergent selon les régions
- 7 Cinq erreurs de test qui modifient discrètement le résultat
- 8 Comment nous testons la compression dans notre propre laboratoire de mousse
- 9 Des données de laboratoire à un canapé sur lequel vous pouvez réellement vous asseoir
- 10 Foire aux questions sur les tests de compression de mousse
- 10.1 Quelle est la différence entre IFD et CFD ?
- 10.2 Quelle valeur de compression rémanente doit avoir une mousse de coussin de canapé ?
- 10.3 Combien de temps la mousse doit-elle reposer avant d’être testée ?
- 10.4 La densité détermine-t-elle la fermeté ?
- 10.5 Quelle norme s’applique aux coussins de canapé en Europe ?
- 10.6 Les tests de compression peuvent-ils prédire combien de temps durera un coussin ?
- 10.7 La compression sous vide modifie-t-elle les performances de compression ?
- 10.8 Quelle taille d’échantillon est utilisée pour les tests IFD ?
Un coussin de canapé ressemble à un objet simple : un bloc de mousse de polyuréthane souple, parfois enveloppé de fibres ou de mousse à mémoire de forme, rentré dans une housse en tissu. Pourtant, la façon dont ce bloc réagit après avoir été posé des milliers de fois, au cours d'étés humides et d'hivers secs, est régie par un ensemble de propriétés mesurables, et chacune de ces propriétés est associée à une méthode de test.
Si vous avez déjà remplacé un coussin qui s'est aplati bien avant que le cadre du canapé ne présente une quelconque usure, vous comprenez déjà pourquoi les normes de test de compression sont importantes. C’est la raison pour laquelle deux coussins apparemment identiques dans une salle d’exposition peuvent se comporter complètement différemment deux ans plus tard.
Ce guide passe en revue les normes de tests de compression qui façonnent aujourd'hui la mousse des coussins de canapé, notamment ASTM D3574, ISO 3386, OIN 2439 et OIN 1856, ainsi que leurs équivalents chinois GB/T. Nous examinerons ce que chaque numéro d'une spécification de mousse vous indique réellement, où les méthodes diffèrent selon les régions et quelles erreurs modifient discrètement les résultats des tests dans de vrais laboratoires.
Ce que mesure réellement le test de compression de la mousse des coussins de canapé
Les tests de compression ne sont pas un test unique. Il s'agit d'une famille de procédures qui répondent à quatre questions différentes sur le même bloc de mousse : quelle force est nécessaire pour presser la mousse, quelle quantité de cette force revient lorsque la charge est retirée, quelle quantité d'épaisseur est perdue de façon permanente et comment le matériau change après la chaleur, l'humidité et une charge à long terme. Deux de ces procédures pèsent le plus lourd dans les spécifications quotidiennes des canapés.
Déflexion de la force d'indentation (IFD)
IFD est le numéro du showroom. Un plateau circulaire presse un grand échantillon de mousse et enregistre la force requise à une déflexion définie, le plus souvent à 25 pour cent et 65 pour cent de l'épaisseur d'origine. Selon l'essai B1 ASTM D3574, l'éprouvette est généralement une section de dalle complète d'environ 380 x 380 x 100 millimètres, et le plateau est plus petit que l'éprouvette, de sorte que la mousse est libre de se gonfler latéralement.
Cette géométrie est délibérée. Il imite un corps assis pressé contre un coussin, où la charge est locale et où la mousse environnante peut bouger. C'est pourquoi un coussin de siège est plus doux au toucher que ce que le chiffre IFD seul pourrait suggérer, et pourquoi la même mousse testée sur une plaque rigide peut paraître considérablement plus ferme.
Déflexion de la force de compression (CFD)
CFD est le numéro d'ingénierie. Un échantillon plus petit est comprimé entre deux plaques plates, de sorte que toute la surface est chargée uniformément et qu'il y a beaucoup moins de place pour que le matériau se gonfle. Le résultat est normalement rapporté pour une seule déviation, souvent de 25 pour cent ou 50 pour cent, selon le produit et la norme suivie.
Le CFD est plus utile pour les sections minces, les couches stratifiées, les pièces moulées et les enveloppes de coussin, où le plateau utilisé pour l'IFD serait plus large que la pièce elle-même. Pour un coussin de canapé constitué de plusieurs couches de mousse, CFD vous indique le comportement de chaque couche à l'intérieur de la pile plutôt que le comportement de l'ensemble dans son ensemble.
En pratique, un cahier des charges bien rédigé sur les coussins de canapé cite souvent les deux, car ils décrivent deux situations physiques différentes. IFD répond à ce qu'une personne ressent lorsqu'elle s'assoit. Le CFD répond à ce que fait la mousse lorsqu'elle est chargée uniformément à l'intérieur d'une structure qui ne peut pas bouger.
La famille de normes derrière une spécification de coussin
Les organismes de normalisation ont convergé vers des idées remarquablement similaires, même si les noms et les unités diffèrent. En Amérique du Nord, l'ASTM D3574 reste le document de référence unique sur lequel travaillent la plupart des fournisseurs de mousse, des marques de meubles et des laboratoires d'essais, et il regroupe les méthodes de densité, de dureté, de compression, de traction, de déchirure et de résilience en une seule norme. En Europe et dans une grande partie du reste du monde, le travail est réparti sur plusieurs documents ISO. Les méthodes GB/T chinoises reflètent fidèlement l'approche ISO, c'est pourquoi la plupart des usines orientées vers l'exportation déclarent leurs résultats dans les deux formats.
| Norme ou test | Région typique | Ce qu'il mesure | Comment cela est-il signalé |
|---|---|---|---|
| ASTM D3574, essai B1 | Amérique du Nord | Déflexion de la force d'indentation sur un échantillon de dalle complet | Force à 25 % et 65 % de déflexion, plus facteur de support |
| ASTM D3574, essai C | Amérique du Nord | Déflexion de la force de compression sur un petit échantillon | Force à une déviation choisie, souvent 25 % ou 50 % |
| ASTM D3574, essai D | Amérique du Nord | Compression statique après vieillissement thermique | Pourcentage d'épaisseur perdue après 22 heures à 70 degrés Celsius |
| ISO 2439 | Europe et international | Dureté d'indentation des matériaux cellulaires flexibles | Dureté aux empreintes définies, généralement 25 % et 65 % |
| ISO 3386, parties 1 et 2 | Europe et international | Comportement contrainte-déformation en compression, divisé par plage de densité | Déflexion de la charge de compression à 25 % et 40 %, plus facteur d'affaissement |
| ISO 1856 | Europe et international | Compression réglée sous déformation constante | Pourcentage réglé après une durée et une température définies |
| GB/T10807 | Chine | Dureté d'indentation, conforme à la norme ISO 2439 | Valeurs de dureté à 25 % et 65 % d'indentation |
| GB/T 6669 | Chine | Jeu de compression, conforme à la norme ISO 1856 | Pourcentage fixé dans des conditions définies |
Pour une marque de meubles qui achète dans plusieurs régions, la conclusion pratique est qu'un chiffre IFD de 25 % et un chiffre CLD de 25 % ne sont pas des chiffres interchangeables, même si les deux décrivent la dureté. Ils proviennent de différentes tailles d’échantillons, de différentes routines de conditionnement et de différentes séquences de déflexion. Une spécification qui mélange les deux sans le préciser est la source de confusion la plus courante lors de l’achat de mousse.
Comment un test de compression est réellement exécuté
Les normes publiées décrivent la procédure, mais la séquence ci-dessous reflète ce qu'un laboratoire de mousse en activité fait au cours d'une journée de production normale. De petites différences dans l’une de ces étapes peuvent modifier le résultat de cinq à quinze pour cent, ce qui est suffisant pour déplacer une mousse d’une bande de fermeté à la suivante.
- Maturation. La mousse fraîchement produite peut reposer dans son état naturel, généralement pendant environ 72 heures, avant qu'un spécimen ne soit découpé. La mousse testée trop tôt semble plus molle et moins stable qu’elle ne le sera une fois la réaction complètement réglée.
- Conditionnement. Les échantillons coupés sont conditionnés dans une atmosphère contrôlée, généralement à 23 degrés Celsius plus ou moins 2 degrés et 50 pour cent d'humidité relative plus ou moins 5 pour cent, de sorte que chaque échantillon d'une comparaison part du même état d'humidité et de température.
- Préparation des échantillons. Pour l’IFD, l’échantillon est une dalle rectangulaire avec des bords carrés et parallèles, exempte de peau, de vides et de lignes de moule visibles. Pour les CFD ou les jeux de compression, des pièces plus petites sont découpées aux dimensions exactes indiquées dans la méthode.
- Configuration des machines. Une machine d'essai universelle est équipée du plateau approprié, la cellule de pesée est vérifiée et la vitesse de la traverse est réglée, généralement 50 millimètres par minute pour les travaux d'indentation. Le diamètre du plateau est important : un changement dans la zone de contact modifie le résultat.
- Séquence de chargement. Le plateau presse l'échantillon jusqu'à la première déviation cible, tient pendant un temps de séjour défini, enregistre la force, puis continue jusqu'à la deuxième déviation cible et enregistre à nouveau. Certaines méthodes ajoutent un cycle de pré-flexion pour briser la structure cellulaire avant la mesure.
- Calcul. Les forces enregistrées produisent les chiffres principaux : 25 pour cent d'IFD, 65 pour cent d'IFD et le facteur de soutien, qui est la valeur de 65 pour cent divisée par la valeur de 25 pour cent. Sur un cycle séparé, la différence entre les courbes de chargement et de déchargement donne le chiffre d'hystérésis ou de perte d'énergie.
- Ensemble de compression. Un échantillon séparé, souvent une pile de disques minces, est comprimé à 50 % de son épaisseur d'origine et maintenu à une température élevée, généralement 70 degrés Celsius, pendant 22 heures. Il est ensuite libéré, récupéré et mesuré à nouveau. La différence d'épaisseur, exprimée en pourcentage, est la déformation rémanente en compression.
- Rapport. Un rapport utile indique la norme suivie, la géométrie de l'éprouvette, le temps de conditionnement, la taille du plateau, la séquence de déflexion et les temps de séjour. Sans ces détails, un seul chiffre de dureté n’a presque aucun sens.
Lire les chiffres : gammes typiques de mousse pour coussins de canapé
Le tableau ci-dessous montre les plages indicatives d’IFD de 25 pour cent pour différents rôles assis. Il s’agit de plages de travail plutôt que de règles fixes, car l’étanchéité de la couverture, les couches d’enveloppement et la profondeur du coussin modifient toutes la sensation finale. Ils constituent cependant un point de départ raisonnable lorsqu’une marque rédige un cahier des charges pour la première fois.
Valeurs associées qui valent la peine d'être écrites dans la même spécification
Une spécification de coussin qui ne nomme que la dureté est à moitié terminée. La dureté vous indique la sensation de la mousse dès le premier jour. La densité, le facteur de support, la compression rémanente et la résilience vous indiquent ensemble ce que vous ressentirez au cours de la troisième année, ce qui est le chiffre qui intéresse réellement la plupart des clients.
Les cinq chiffres qui se trouvent à côté de la dureté sur une fiche technique
Les acheteurs de mousse expérimentés discutent rarement d’un seul chiffre isolément. Ils lisent la spécification comme un ensemble de valeurs liées, car les propriétés interagissent les unes avec les autres et une faiblesse dans l'une se manifeste généralement par une plainte à l'égard d'une autre.
Facteur de soutien
Également appelé module de compression ou facteur d'affaissement, il s'agit de la valeur de 65 % divisée par la valeur de 25 %. La mousse conventionnelle se situe souvent entre 1,6 et 2,0, tandis que les grades à haute résilience dépassent 2,2. Un facteur de soutien plus élevé signifie que le coussin se raffermit progressivement à mesure qu'il se comprime, au lieu de toucher le fond sous une personne plus lourde.
Ensemble de compression
Pourcentage d'épaisseur définitivement perdu après une compression prolongée sous l'effet de la chaleur. Plus bas, c'est mieux. Il s’agit de l’indicateur de laboratoire le plus proche de l’affaissement qui apparaît dans un canapé très utilisé.
Hystérésis
L'énergie perdue entre les courbes de chargement et de déchargement. Une hystérésis plus faible signifie que la mousse restitue l'énergie plutôt que de l'absorber, ce qui correspond à la sensation d'un coussin élastique et réactif sous les pieds.
Résilience
Mesurée avec une bille d'acier lâchée sur la mousse, la hauteur de rebond étant exprimée en pourcentage. La mousse à haute résilience revient généralement au-dessus de 50 pour cent, ce qui est fortement corrélé à une sensation vivante plutôt que morte.
Densité
Ce n’est pas un résultat de compression, mais un plafond en matière de durabilité. Une mousse inférieure à environ 25 kilogrammes par mètre cube peut être testée correctement lorsqu'elle est neuve et perdre néanmoins rapidement son support, car il y a tout simplement moins de matériau résistant à la fatigue.
L’ensemble de compression mérite une attention particulière car c’est la valeur qui suit le plus fidèlement les plaintes du monde réel. Une mousse de siège qui enregistre une déformation supérieure à dix pour cent après 22 heures à 70 degrés Celsius vous a déjà dit quelque chose sur son comportement après deux étés dans un salon chaud. Lors de nos propres tests, nous traitons tout ce qui se rapproche de deux chiffres comme un signe d’avertissement et revisitons la formulation plutôt que la description marketing.
 Matelas en mousse à mémoire de forme solide personnalisé pour les projets OEM et hôteliers Un matelas en mousse à mémoire de forme sans ressorts avec base de soutien 45D, fermeté personnalisable et emballage compressé sous vide ; les tests de compression rémanente aident à prédire les impressions corporelles. Voir le produit →
La même logique s’applique à toutes les gammes de produits. Une mousse de matelas qui perd dix pour cent de son épaisseur lors des tests de compression rémanente montrera des impressions corporelles visibles bien avant que la housse ne s'use, et le programme de test qui la détecte est identique à celui utilisé pour la mousse de siège.
Là où les normes divergent selon les régions
Les marques mondiales de meubles découvrent souvent que la même mousse peut être décrite de trois manières différentes selon le marché d'origine de la spécification. Ce n'est pas une contradiction ; c'est une différence dans la tradition des tests.
Amérique du Nord
ASTM D3574 domine. Les résultats sont généralement rapportés en livres-force par pouce carré ou en livres pour l'IFD, sur un échantillon de 15 x 15 x 4 pouces, le chiffre de 25 % étant traité comme la valeur de dureté globale. La déformation rémanente à la compression est exprimée en pourcentage et citée à côté des allégations de durabilité.
La culture ici privilégie une norme unique consolidée qui couvre la densité, la dureté, la traction, la déchirure et la résilience dans un seul document, ce qui la rend pratique pour les équipes d'approvisionnement.
Europe
Le travail est réparti entre l'ISO 2439 pour la dureté par indentation, l'ISO 3386 pour la flèche sous charge de compression et l'ISO 1856 pour la déformation rémanente en compression. Les unités métriques sont standard et le CLD est fréquemment signalé avec une compression de 40 % au lieu de 25 %, ce qui à lui seul peut donner à une fiche technique européenne un aspect plus ferme qu'une fiche américaine.
Le facteur d’affaissement, plutôt que le facteur de soutien, est le terme le plus souvent utilisé dans les conversations.
Chine et Asie élargie
Les méthodes GB/T telles que GB/T 10807 et GB/T 6669 sont techniquement alignées sur l'ISO, et les usines axées sur l'exportation exécutent très souvent les procédures ASTM et ISO sur la même ligne de production. La double déclaration est devenue normale, car le même contenant de mousse peut être spécifié par une marque nord-américaine et inspecté selon une norme européenne.
Pour les acheteurs, la règle pratique est simple : toujours demander quelle norme et quel pourcentage de déflexion a produit le numéro inscrit sur la tôle.
Cinq erreurs de test qui modifient discrètement le résultat
La plupart des résultats de tests contestés ne proviennent pas d’un équipement défectueux. Elles proviennent de petites différences procédurales que personne n’a notées. Ce sont les cinq que nous voyons le plus souvent, et chacun mérite d’être vérifié la prochaine fois que deux laboratoires ne seront pas d’accord.
Tester la mousse trop tôt
Les spécimens coupés et testés dans les heures suivant la production sont plus doux et récupèrent plus lentement. La fenêtre de maturation existe pour une raison, et la sauter entraîne une diminution de la dureté d'une marge mesurable.
Ignorer l'humidité
La mousse de polyuréthane est hygroscopique dans une certaine mesure. Un laboratoire d'hiver sec et un laboratoire d'été humide peuvent produire des lectures différentes à partir du même lot à moins que le conditionnement ne soit contrôlé.
Couper des spécimens avec la peau attachée
La peau extérieure plus dense d’un bloc de mousse ne se comporte en rien comme l’intérieur. Le laisser sur une éprouvette gonfle les lectures de force et cache ce que le noyau du coussin fera réellement.
Modification de la taille du plateau entre les laboratoires
Les résultats d'indentation dépendent de la relation entre le diamètre du plateau et la surface de l'échantillon. Un plateau plus petit sur la même mousse donne une silhouette différente, même avec tout le reste constant.
Signaler une valeur comme toute l’histoire
Un chiffre de dureté sans compression rémanente, densité et résilience est un instantané du premier jour. Cela ne dit rien si le coussin soutiendra encore confortablement une personne deux ans plus tard.
Comment nous testons la compression dans notre propre laboratoire de mousse
Nous fabriquons de la mousse de polyuréthane depuis 1996, en commençant par le moussage manuel et en passant progressivement à des lignes automatisées sur deux bases de production au Zhejiang et au Jiangxi. Cette histoire façonne la façon dont nous testons, car les échecs dont nous avons été informés très tôt étaient rarement dramatiques ; c'étaient des coussins qui cessaient lentement de faire leur travail.
Contrôle des matières premières
La température et le débit des composants entrants sont enregistrés en continu, avec des pompes doseuses automatiques et un contrôle PLC gérant les étapes de moussage et de durcissement afin qu'une formulation se comporte de la même manière en juillet qu'en janvier.
Échantillonnage par lots
Chaque lot est échantillonné après maturation et conditionné avant les tests, de sorte que les valeurs de dureté et de compression reflètent la mousse telle qu'elle sera réellement expédiée plutôt que telle qu'elle émerge de la ligne.
Compression et récupération
Notre laboratoire interne utilise des équipements de dureté par indentation, des tests de rebond de balle et des tests de traction pour surveiller la densité, la dureté, la résilience et la résistance, avec des cycles de compression suivant le même protocole de 70 degrés Celsius utilisé au niveau international.
Documentation
Les résultats sont enregistrés par lot dans le cadre d'un système de gestion de la qualité certifié ISO 9001 : 2016, et les produits finis sont régulièrement soumis à une vérification par un tiers afin que les spécifications du client puissent être comparées à des données indépendantes.
Les visiteurs demandent souvent pourquoi un fabricant de mousse a besoin de son propre centre d’essais alors qu’il existe des laboratoires indépendants. La réponse est la rapidité et l’honnêteté. Lorsqu'une formulation est ajustée, nous voulons savoir dans un délai d'une journée si le nombre de compressions a changé, et non dans un délai d'un mois. Vous pouvez en savoir plus sur l'équipement et la configuration de production sur notre page d'usine .
 Gamme de canapés en éponge compressée sous vide pour sièges modulaires Une gamme de canapés modulaires sans cadre, compressés sous vide, utilisant de la mousse de polyuréthane haute densité, conçus pour reprendre leur forme après expédition pour les importateurs, les détaillants et les acheteurs de projets. Voir le produit →
La récompense se manifeste dans les produits qui vivent ou meurent grâce à leur comportement en compression, des sièges modulaires aux canapés en mousse compressée qui doivent reprendre leur pleine forme après des semaines dans un carton d'expédition.
Des données de laboratoire à un canapé sur lequel vous pouvez réellement vous asseoir
Traduire les valeurs des tests dans un canapé confortable est l'endroit où l'expérience compte plus que n'importe quel chiffre. Un siège de salon large et profond répartit le poids du corps différemment d'un banc de salle à manger compact, de sorte que la même mousse peut être parfaite dans l'un et vague dans l'autre. En règle générale, nous visons un facteur de soutien supérieur à 1,8 et une compression inférieure à cinq pour cent pour tout coussin censé conserver sa forme lors d'une utilisation quotidienne, puis ajustons la dureté vers le haut pour les sièges plus profonds et vers le bas pour les coussins de dossier.
Ce que nous spécifions pour un coussin de siège
- Densité of 28 to 40 kilograms per cubic metre depending on the price band
- 25 % d'IFD adapté au rôle d'assise prévu, et non à un support générique
- Facteur de soutien above 1.8 so the foam firms up rather than collapsing
- Ensemble de compression under five percent after heat ageing
- Rebond de balle supérieur à 50 % pour les niveaux à haute résilience
Ce que nous vérifions avant l'expédition
- Temps de récupération après compression sous vide et emballage
- Cohérence entre les faces supérieure et inférieure du bloc
- Dureté du noyau et de la surface après application du revêtement
- Variation d'un lot à l'autre dans les bandes de tolérance convenues
- Documentation correspondant à la norme déclarée par l'acheteur
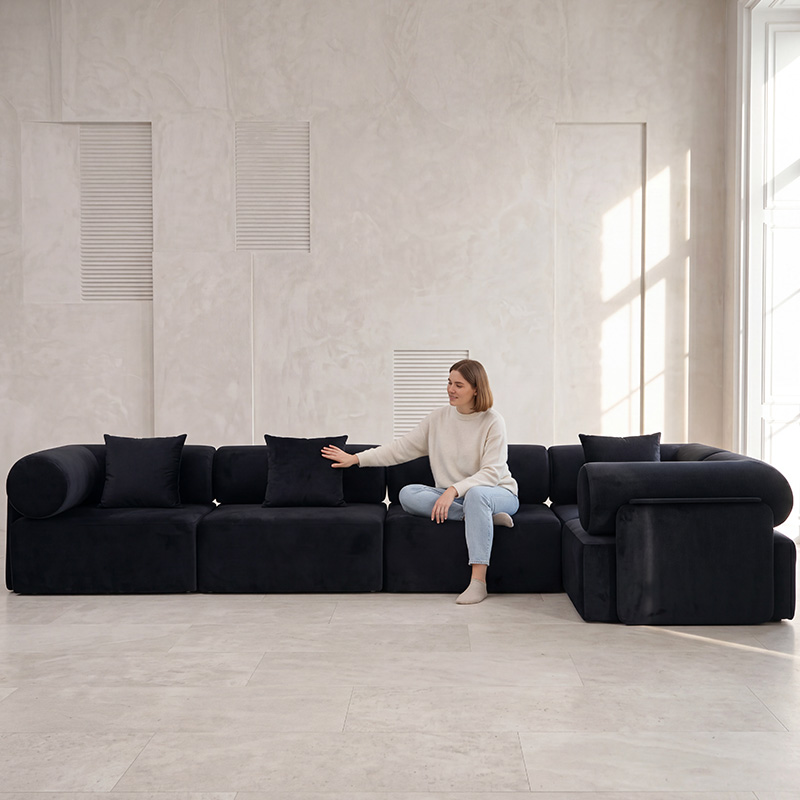
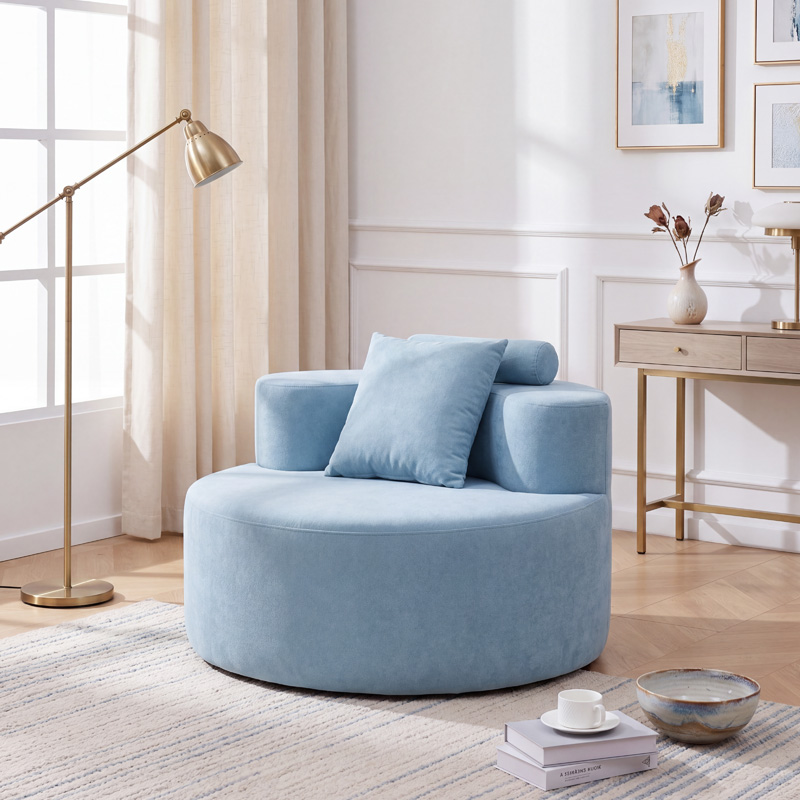 Chaise longue extra-large et profonde de 46 pouces avec velours côtelé Cette méridienne de 46 pouces offre des sièges profonds et larges avec un velours côtelé à poils longs et deux coussins décoratifs, nécessitant une mousse qui résiste au fond sous des charges concentrées. Voir le produit →
Des sièges profonds et larges sont un bon exemple de la raison pour laquelle les chiffres doivent être lus ensemble. Une méridienne aux proportions généreuses a besoin d'une mousse qui résiste à l'affaissement sous une charge concentrée, ce qui signifie que le facteur de soutien et l'ensemble de compression supportent plus de poids que la dureté brute. Une mousse qui est ferme sur un plateau de laboratoire mais qui a une faible récupération sera toujours fatiguée après un an d'utilisation quotidienne.
La compression sous vide ajoute une variable supplémentaire à l'image. La mousse compressée à une fraction de son volume pour l'expédition dépend du rebond de sa structure cellulaire, et les mêmes propriétés qui régissent la déformation rémanente à la compression régissent également la récupération. Les acheteurs qui souhaitent comprendre dans quelle mesure le volume d'expédition peut être réduit sans nuire à la sensation finie peuvent lire nos notes sur comment la compression sous vide réduit le volume d'expédition .
Foire aux questions sur les tests de compression de mousse
Ce sont les questions qui reviennent le plus souvent de la part des marques de meubles, des importateurs et des concepteurs de produits lors des revues de spécifications.
Quelle est la différence entre IFD et CFD ?
IFD utilise un petit plateau sur un grand spécimen, permettant à la mousse de se gonfler latéralement, imitant un corps assis. CFD charge toute la surface d'un échantillon plus petit avec des plaques plates. IFD décrit la sensation d'un coussin ; CFD décrit le comportement d'une couche de mousse à l'intérieur d'une structure.
Quelle valeur de compression rémanente doit avoir une mousse de coussin de canapé ?
Pour les sièges utilisés quotidiennement, un réglage inférieur à cinq pour cent après le cycle de vieillissement thermique standard est un bon objectif. Des valeurs comprises entre cinq et dix pour cent sont courantes dans les mousses moins coûteuses, et tout ce qui dépasse dix pour cent signale généralement un problème de durabilité qui mérite d'être étudié.
Combien de temps la mousse doit-elle reposer avant d’être testée ?
Environ 72 heures de maturation sont une règle de travail largement utilisée avant la découpe des échantillons, suivie d'un conditionnement à température et humidité contrôlées. Les tests effectués immédiatement après la production ont tendance à produire des lectures plus douces et moins répétables.
La densité détermine-t-elle la fermeté ?
La densité décrit la quantité de matériau présente dans un volume donné, tandis que la dureté décrit la façon dont ce matériau résiste à la compression. Deux mousses de densité identique peuvent être produites à des niveaux de dureté très différents, et deux mousses de même dureté peuvent différer considérablement en termes de durabilité.
Quelle norme s’applique aux coussins de canapé en Europe ?
Les spécifications européennes font généralement référence à la norme ISO 2439 pour la dureté par indentation, à la norme ISO 3386 pour la déformation sous charge de compression et à la norme ISO 1856 pour la déformation rémanente en compression. Les résultats sont rapportés en unités métriques et le CLD est fréquemment cité à 40 % de compression au lieu de 25 %.
Les tests de compression peuvent-ils prédire combien de temps durera un coussin ?
Il ne peut pas prédire la durée de vie en années, mais il s’agit d’un indicateur solide de durabilité relative. L'ensemble de compression combiné à la densité et à la résilience sépare les mousses qui récupèrent bien des mousses qui prendront une impression permanente en cas d'utilisation régulière.
La compression sous vide modifie-t-elle les performances de compression ?
La compression à court terme ne modifie pas les propriétés fondamentales de la mousse, à condition que la formulation soit conçue pour cela et que le taux de compression soit contrôlé. La vitesse de récupération dépend de la structure cellulaire, c'est pourquoi les données de compression et de résilience sont examinées avant qu'une mousse ne soit approuvée pour l'emballage compressé.
Quelle taille d’échantillon est utilisée pour les tests IFD ?
ASTM D3574 utilise généralement un spécimen de dalle d'environ 380 x 380 x 100 millimètres, en retrait avec un plateau circulaire plus petit que le spécimen. La géométrie exacte doit toujours être indiquée dans un rapport d'essai, car la taille du plateau et la surface de l'éprouvette influencent toutes deux le résultat.
Votre adresse email ne sera pas publiée. Les champs obligatoires sont marqués *
-
Canapé en mousse compressé sous vide Canapé-lit de compression sans cadre de luxe, léger et multifonctionnel en forme de U, semblable à un nuage Voir Plus
-
Lit en mousse pour animaux de compagnie Lit carré en mousse à mémoire de forme souple et moelleux pour animaux de compagnie pour l'hiver Voir Plus
-
Lit en mousse pour animaux de compagnie Maisonnette pour animaux de compagnie en mousse moderne pliable d’intérieur Voir Plus
-
-
Canapé en mousse compressé sous vide Canapé en mousse comprimée de type boîte de salon librement combinable Voir Plus
-
Canapé en mousse compressé sous vide Canapé modulaire rembourré en mousse à mémoire de forme en forme de L Voir Plus
Coordonnées
-
 Site de Zhejiang : No. 791 Route Nord Zhangxin, Parc industriel de Xiaolin, Cixi, Ningbo, Province du Zhejiang, Chine
-
Site de Jiangxi : Parc industriel de Chihu, Comté de Jiujiang, Ville de Jiujiang, Province du Jiangxi, Chine
-
 +86-137-3611-4073
-
 1520942191@qq.com
Lien rapide
Produits
Droits d'auteur © Cixi Tiansheng Sponge Products Co., Ltd. Tous droits Réservé
Fabricants de canapés en mousse polyuréthane (OEM/ODM)